Proyectos / Aguas residuales industriales
500 m³ diarios de agua residual tratada en Industrias Ales
Junto con CWT diseñamos, suministramos e integramos la planta de tratamiento de aguas residuales de una industria de grasas y aceites comestibles: cribado, homogeneización, flotación GEM, reactor MBBR, desinfección y deshidratación de lodos.
- ClienteIndustrias Ales C.A.
- Año2017
- SectorGrasas y aceites comestibles
- AlcanceSolución integral con CWT
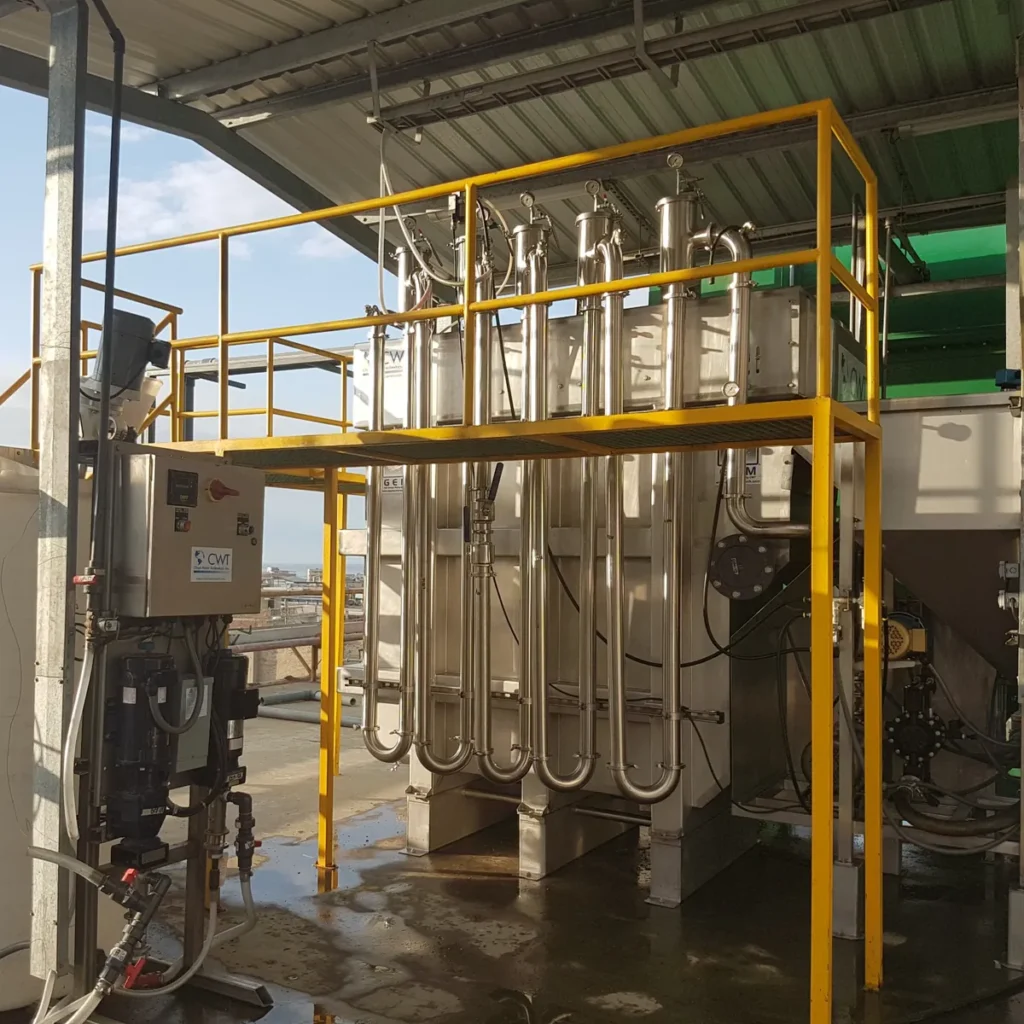
Flotación GEMTratamiento primario avanzado
Un efluente con grasas, aceites y alta carga orgánica
El efluente de la producción de grasas y aceites comestibles debía tratarse para cumplir la normativa ambiental de descarga, en una planta compacta y con manejo propio de lodos.
- Grasas y aceitesDebían separarse antes de llegar al tratamiento biológico.
- Alta carga orgánicaUna DBO de 1.850 mg/L exige un tratamiento biológico robusto.
- Espacio y lodosPoca huella disponible y lodos que había que deshidratar para su disposición.
Eficiencia de remociónporcentaje de la carga contaminante que retira la planta
Agua residual de entrada: DQO de 3.032 mg/L, DBO de 1.850 mg/L y 800 mg/L de sólidos suspendidos. La DBO y la DQO miden la materia orgánica del agua.
- 500 m³/díacaudal de diseño
- 132,5 m³reactor biológico MBBR
- 89,2 %remoción de DBO
- 1,9 m³/díalodo deshidratado
Tren de tratamiento: del efluente a la descarga
Seis etapas agrupadas en tres pasos: acondicionar el agua, separar las grasas y degradar la materia orgánica, y desinfectar mientras se deshidratan los lodos.
- Efluente del proceso
- 1Cribado y homogeneización
- 2Flotación GEM y MBBR
- 3Desinfección y lodos
- Descarga
1
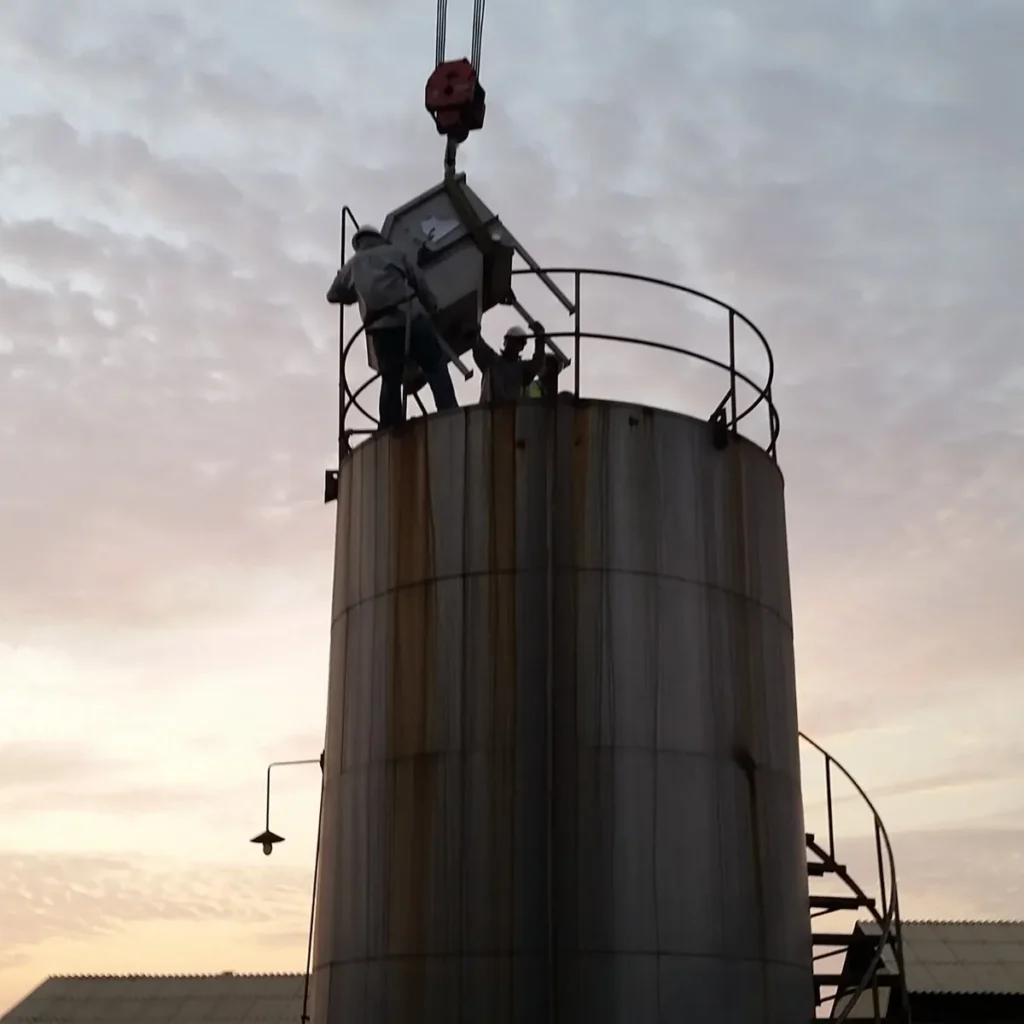
Cribado y homogeneización
Una criba retiene los sólidos gruesos y el tanque de homogeneización estabiliza el caudal y el pH.
- Criba rotatoria autolimpiante de 0,5 mm
- Tanque de homogeneización de 45 m³ o más
- Recirculación D-Loop con control de pH
2
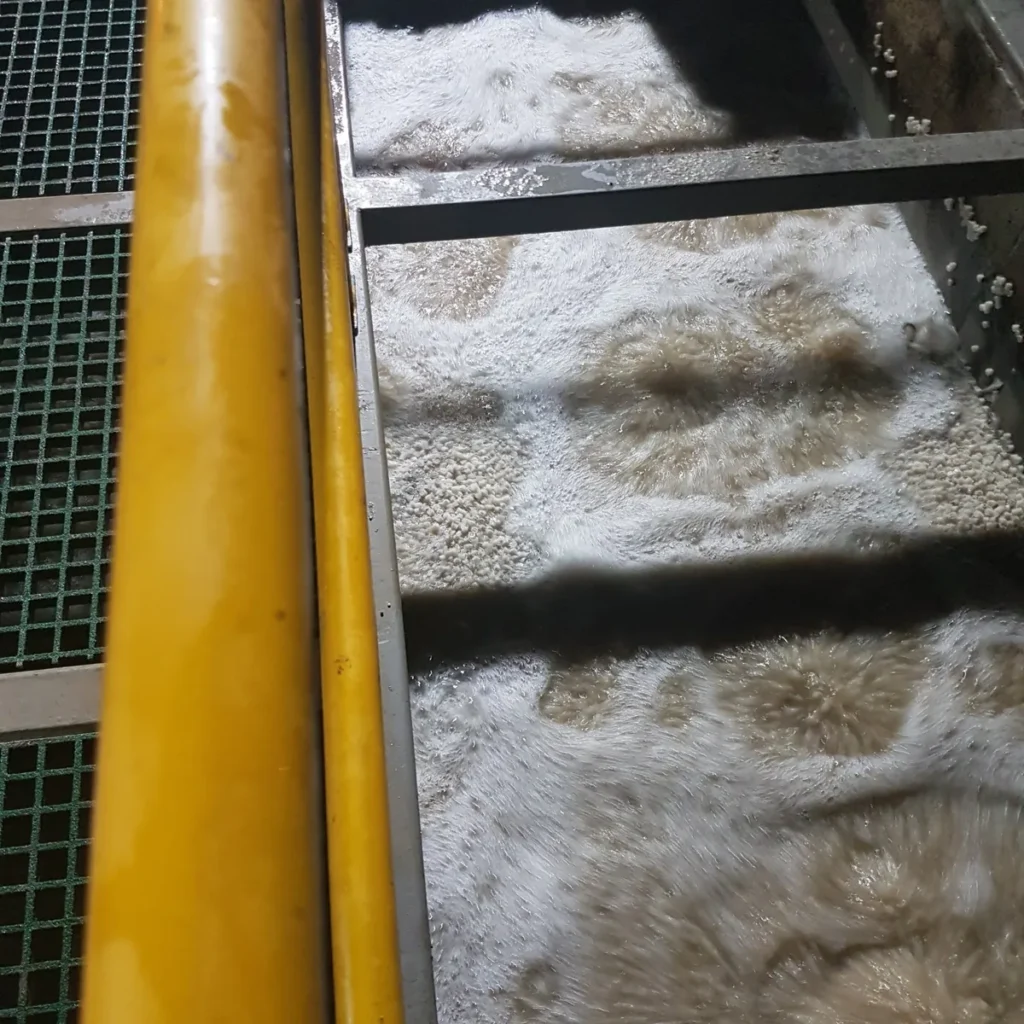
Flotación GEM y reactor MBBR
La flotación separa grasas y sólidos con aire disuelto; el reactor biológico degrada la materia orgánica.
- 6 cabezales LSGM de mezcla con coagulante
- Reactor MBBR de 132,5 m³ con 50 % de medios
- Clarificador secundario
3
Desinfección y lodos
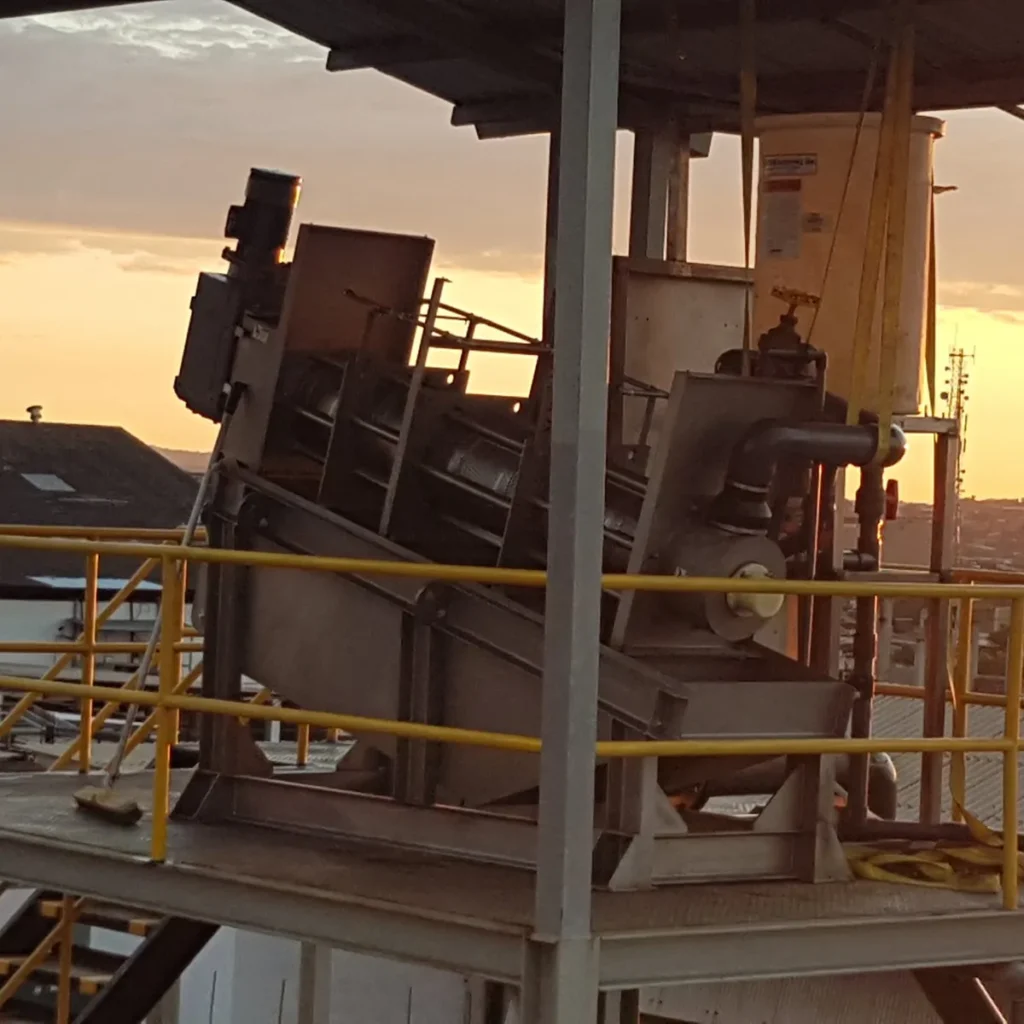
Cloración en un tanque tipo laberinto y deshidratación mecánica de todos los lodos.
- Tanque de contacto de 14 m³ con 60 min de retención
- Deshidratador de tornillo multidisco
- Lodo de 9,9 a 1,9 m³/día tras deshidratar
Automatización y control
- Contenedor con cuarto de control y laboratorio
- Control de pH en bucle cerrado
- Sopladores automatizados
- Bombas de cavidad progresiva para lodos
- Dosificación química automática
- Paneles de fuerza y control centralizados
Una solución integral junto con CWT
Sanitron y CWT (Clean Water Technology) diseñaron, suministraron e integraron el tren completo de tratamiento.
Lo que hicieron Sanitron y CWT
- IngenieríaIngeniería conceptual, de detalle y diseño electromecánico del tren completo.
- Suministro de equiposSistema GEM, medios MBBR, sopladores, dosificadoras, clarificador y filtro de discos.
- FabricaciónTanques modulares en acero al carbono y contenedor equipado para el control de la planta.
- Supervisión y arranqueSupervisión de montaje, pruebas hidrostáticas y puesta en marcha.
Resultados
- Carga contaminante reducidaRemoción de 93 % en sólidos suspendidos, 90 % en nitrógeno, 89,2 % en DBO y 78,9 % en DQO.
- Planta compacta y continuaLa flotación GEM y el reactor MBBR, ambos de alta tasa, ocupan poco espacio.
- Lodos bajo controlLa deshidratación mecánica reduce el volumen de lodo y facilita su disposición final segura.
¿Tu industria necesita tratar sus aguas residuales?
Diseñamos plantas compactas de alta eficiencia para efluentes con grasas, aceites y alta carga orgánica, con manejo de lodos incluido.
Contáctenos
Oficina en EcuadorDe los Eucaliptos E8-70 y calle E9, Quito 170307
Teléfonos+593 99 871 1330
+593 2 280 8126
Correoinfo@sanitronec.com
Horario de atenciónLunes a viernes
9:00 a 12:00 y 13:00 a 18:00
Oficina en Estados Unidos9995 NW 9th St. Circle, Suite 3, Miami, FL 33172
+1 786 972 2008